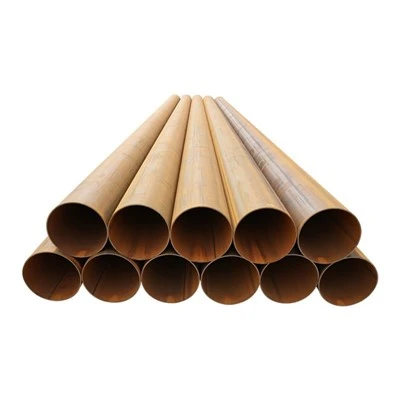
Električno otporno zavarene čelične cijevi proizvode se kontinuiranim postupkom oblikovanja i zavarivanja u kojem se čelična traka postupno oblikuje u cilindrični oblik i zavari duž uzdužnog šava. Među svim materijalima uključenim u ovaj proces, vruće-valjani koluti od ugljičnog čelika služe kao temeljna sirovina. Ove zavojnice daju osnovni metal koji određuje mehaničku čvrstoću, dimenzijsku stabilnost i zavarljivost cijevi. Budući da se ERW cijevi izrađuju izravno od čelične trake bez dodatnog metala za punjenje, kvaliteta i specifikacija vruće-valjanog namotaja od ugljičnog čelika imaju izravan utjecaj i na učinkovitost proizvodnje i na konačnu izvedbu cijevi.
Vruće{0}}valjane zavojnice od ugljičnog čelika proizvode se u čeličanama valjanjem zagrijanih čeličnih ploča na visokim temperaturama. Proces omogućuje proizvodnju velikih količina čelika s kontroliranom debljinom, širinom i mehaničkim svojstvima. Jednom proizvedeni, ovi se svici transportiraju u pogone za proizvodnju cijevi gdje se odmotavaju, izravnavaju i unose u mlinove za oblikovanje kako bi se stvorile ERW cijevi. Pouzdanost ove sirovine čini je najraširenijim osnovnim materijalom za proizvodnju šavnih cijevi srednjeg i malog promjera.
Raspon specifikacija vruće-valjanih zavojnica od ugljičnog čelika
Tipični raspon dimenzija za proizvodnju ERW cijevi
| Parametar | Tipični raspon | Važnost u proizvodnji ERW |
|---|---|---|
| Debljina zavojnice | 1,5 – 20 mm | Određuje debljinu stijenke cijevi |
| Širina zavojnice | 600 – 1600 mm | Određuje raspon promjera cijevi |
| Težina zavojnice | 10 – 30 tona | Utječe na učinkovitost proizvodnje |
| Unutarnji promjer svitka | Oko 610 mm | Standard za opremu za rukovanje zavojnicama |
Dimenzionalne specifikacije vruće{0}}valjanih zavojnica od ugljičnog čelika dizajnirane su da odgovaraju zahtjevima za oblikovanje proizvodnih linija ERW cijevi. Debljina zavojnice izravno je povezana s debljinom stijenke gotove cijevi. Na primjer, zavojnice debljine između približno 1,5 mm i 6 mm često se koriste za lagane konstrukcijske cijevi ili sustave za transport tekućine, dok se deblje zavojnice koje se približavaju 20 mm mogu koristiti za teške konstrukcijske primjene ili srednje{6}}tlačne cjevovode.
Širina čelične zavojnice određuje opseg cijevi koji se može oblikovati. Odabirom zavojnice odgovarajuće širine proizvođači mogu proizvoditi cijevi s određenim vanjskim promjerima. Budući da su ERW cijevi oblikovane od ravne trake, održavanje točne tolerancije širine bitno je kako bi se osiguralo pravilno poravnanje rubova tijekom zavarivanja.
Težina svitka također utječe na učinkovitost proizvodnje cijevi. Teži svici omogućuju dulje kontinuirane operacije oblikovanja bez čestih promjena svitaka, što poboljšava produktivnost proizvodnje. Standardni unutarnji promjeri zavojnica dizajnirani su tako da odgovaraju opremi za rukovanje koja se koristi u čeličanama i pogonima za proizvodnju cijevi, osiguravajući nesmetan prijenos materijala kroz proizvodni proces.


Zahtjevi kvalitete vruće-valjanih zavojnica od ugljičnog čelika
Tipični zahtjevi za materijal i površinu
| Faktor kvalitete | Zahtjev | Utjecaj na kvalitetu cijevi |
|---|---|---|
| Stanje površine | Bez pukotina i teškog kamenca | Osigurava stabilno zavarivanje |
| Tolerancija debljine | Kontrolirano unutar uskih granica | Održava točnost dimenzija |
| Rubno stanje | Glatko i precizno podšišano | Podržava pouzdano formiranje zavarenog šava |
| Mehanička konzistencija | Ujednačena čvrstoća i duktilnost | Omogućuje stabilan proces oblikovanja |
Kvaliteta vruće{0}}valjanih zavojnica od ugljičnog čelika igra ključnu ulogu u određivanju pouzdanosti ERW cijevi. Stanje površine jedan je od prvih čimbenika koji se ocjenjuju tijekom inspekcije sirovina. Iako je tanak sloj oksidnog kamenca uobičajen u vruće-valjanom čeliku, prekomjerni kamenac, pukotine ili ogrebotine mogu stvoriti poteškoće tijekom zavarivanja. Površinske nepravilnosti u blizini rubova trake mogu ometati grijanje električnim otporom ili smanjiti čvrstoću zavarenog šava.
Tolerancija debljine također mora biti strogo kontrolirana. Kada čelična traka uđe u odjeljak za oblikovanje proizvodne linije ERW, prolazi kroz višestruke postolje za valjanje koje postupno oblikuju materijal u kružni poprečni presjek. Ako debljina svitka značajno varira po svojoj duljini ili širini, pritisak oblikovanja koji primjenjuju valjci može postati neujednačen. To može dovesti do ovalnosti ili varijacija u debljini stijenke cijevi, smanjujući točnost dimenzija.
Stanje rubova je posebno važno jer su rubovi čelične trake područja koja će se spajati tijekom zavarivanja. Ti rubovi moraju biti čisti, ravni i bez rubova. Precizno obrezivanje rubova trake omogućuje valjcima za oblikovanje da točno poravnaju rubove prije faze zavarivanja, što pomaže u stvaranju jednolikog zavarenog šava sa stabilnim mehaničkim svojstvima.
Mehanička konzistencija u cijeloj zavojnici također je bitna. Varijacije u granici razvlačenja ili duktilnosti mogu uzrokovati neravnomjernu deformaciju tijekom oblikovanja. Ako su određeni dijelovi trake znatno jači ili slabiji od drugih, cijev može razviti izobličenja ili nepravilne oblike tijekom proizvodnje.
Utjecaj na proces formiranja ERW
Vruće{0}}valjani koluti od ugljičnog čelika utječu na fazu oblikovanja proizvodnje ERW cijevi na nekoliko načina. Proces oblikovanja počinje kada se čelična traka postupno savija u cilindrični oblik nizom valjaka za oblikovanje. Svaki stalak za rolne primjenjuje kontrolirani pritisak za preoblikovanje trake uz zadržavanje točnosti dimenzija.
Čelik dobre duktilnosti i uravnoteženih mehaničkih svojstava omogućuje glatku deformaciju bez pucanja ili pretjeranog povratnog povrata. Ako je čelik previše tvrd ili krt, može se oduprijeti oblikovanju i uzrokovati površinske lomove. Nasuprot tome, čelik koji je premekan može se pretjerano deformirati, što dovodi do nestabilne geometrije cijevi.
Jednolikost svitka također utječe na stabilnost procesa oblikovanja. Konzistentna debljina i mehanička svojstva osiguravaju da se svaki dio trake ponaša slično kada prolazi kroz valjke za oblikovanje. Ova stabilnost je neophodna za održavanje konstantnog promjera cijevi i debljine stijenke duž cijele duljine cijevi.
Tijekom-visokofrekventnog zavarivanja, rubovi oblikovane cijevi zagrijavaju se električnim otporom i pritišću zajedno kako bi se stvorila čvrsta veza. Čistoća i vodljivost čelične površine utječu na to koliko učinkovito električna struja teče kroz materijal. Vruće{3}}valjane zavojnice od ugljičnog čelika s čistim površinama i kontroliranim sastavom omogućuju stabilnije zagrijavanje i pomažu u stvaranju čvršćih zavarenih šavova.
Važnost vruće{0}}valjanih zavojnica u primjeni ERW cijevi
Vruće{0}}valjani koluti od ugljičnog čelika ostaju temeljni materijal za proizvodnju ERW cijevi jer nude optimalnu ravnotežu između učinkovitosti proizvodnje i performansi materijala. Njihova dostupnost u širokom rasponu debljina i širina omogućuje proizvođačima cijevi da proizvode cijevi pogodne za mnoge primjene, uključujući građevinske okvire, komunalne cjevovode, mehaničke sustave i energetsku infrastrukturu.
Kombinacija kontroliranog kemijskog sastava, stabilnih mehaničkih svojstava i preciznih specifikacija dimenzija osigurava da se vruće{0}}zavojnice mogu pouzdano oblikovati i zavarivati u visoko{1}}kvalitetne cijevi. S modernim tehnologijama proizvodnje čelika kao što su kontinuirano lijevanje, kontrolirano valjanje i napredni sustavi inspekcije zavojnica, kvaliteta vruće{3}}valjanih zavojnica od ugljičnog čelika nastavlja se poboljšavati.
Kako globalna potražnja za infrastrukturom i sustavima cjevovoda nastavlja rasti, uloga vruće{0}}valjanih zavojnica od ugljičnog čelika u proizvodnji ERW cijevi ostaje ključna. Njihova dosljedna kvaliteta i prilagodljive specifikacije predstavljaju temelj za proizvodnju cijevi koje zadovoljavaju tehničke zahtjeve širokog spektra inženjerskih projekata.