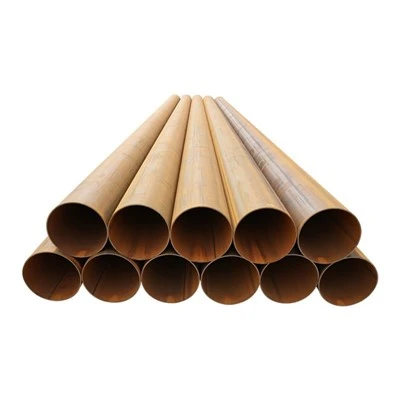
Čelične cijevi velikog-promjera naširoko se koriste u prijenosu nafte i plina, cjevovodima za vodu, pilotima, građevinskom inženjerstvu i drugim zahtjevnim primjenama. Za ove projekte, kvaliteta cijevi ne ovisi samo o odabranoj vrsti čelika i konačnim dimenzijama, već io tome kako je cijev oblikovana, zavarena, ispitana i pregledana tijekom proizvodnje.
TheProces proizvodnje LSAW čeličnih cijevipočinje s čeličnom pločom i obično uključuje inspekciju ploče, pripremu rubova, oblikovanje, uzdužno zavarivanje pod praškom, mehaničko širenje, ispitivanje bez razaranja, hidrostatsko ispitivanje, inspekciju dimenzija i konačnu provjeru. Svaka faza pridonosi čvrstoći, cjelovitosti zavara, točnosti dimenzija i radnoj učinkovitosti gotove cijevi.
U tvrtki Huayang Steel Pipe kontrola kvalitete uključena je u cijeli proizvodni proces, a ne ograničena na završnu inspekciju. Kontrolom sirovina, parametara oblikovanja, uvjeta zavarivanja, dimenzija i postupaka ispitivanja, proizvodni proces pruža višestruke provjere kvalitete prije nego što se cijevi isporuče na mjesto projekta.
Koja je razlika između UOE i JCOE metoda formiranja?
UOE i JCOE dvije su važne metode oblikovanja koje se koriste za proizvodnju velikog-promjeraLSAW čelična cijev. Obje metode započinju s ravnom čeličnom pločom i postupno je oblikuju u cilindrični oblik prije nego što se uzdužni šav zavari zavarivanjem pod praškom. Glavna razlika je slijed oblikovanja i način na koji se ploča progresivno oblikuje.
Za kupce projekata, razumijevanje razlike između UOE i JCOE korisno je pri ocjenjivanju proizvođača LSAW čeličnih cijevi. Metoda oblikovanja može utjecati na fleksibilnost proizvodnje, dostupne specifikacije, učinkovitost proizvodnje i prikladnost za različite zahtjeve projekta. Međutim, i UOE i JCOE mogu proizvoditi visoko{2}}kvalitetne LSAW čelične cijevi kada su procesi oblikovanja, zavarivanja, širenja i inspekcije pravilno kontrolirani.

Kako funkcionira metoda formiranja UOE?
UOE proces oblikuje čeličnu ploču kroz niz operacija savijanja rubova, U-formiranja i O-formiranja. Rubovi ploča prvo se pripreme i prešaju. Ploča se zatim oblikuje u obliku slova U, nakon čega slijedi još jedna operacija oblikovanja koja je zatvara u cijev u obliku slova O-.
Nakon O-oblikovanja, uzdužni rubovi se poravnavaju i pripremaju za zavarivanje. Zatim se šav zavari zavarivanjem pod praškom, nakon čega slijedi mehaničko širenje i pregled prema primjenjivoj specifikaciji.
UOE oblikovanje povezano je s učinkovitom proizvodnjom LSAW čeličnih cijevi velikog-promjera. Njegov definirani slijed oblikovanja može pružiti dobru ponovljivost za projekte koji uključuju relativno standardizirane specifikacije cijevi i veće proizvodne količine.
Koje su karakteristike formiranja UOE?
Glavna karakteristika UOE oblikovanja je njegov strukturirani više{0}}fazni slijed oblikovanja. Namjenske operacije oblikovanja omogućuju proizvođačima kontrolu geometrije cijevi tijekom cijele proizvodnje.
Prikladnost UOE ovisi o čimbenicima kao što su promjer cijevi, debljina stijenke, vrsta čelika, količina narudžbe, proizvodna oprema i zahtjevi projekta. Stoga bi ga trebalo ocijeniti kao dio cjelokupnog proizvodnog sustava, a ne razmatrati ga neovisno.
Kako funkcionira JCOE metoda formiranja?
JCOE koristi drugačiji princip oblikovanja. Umjesto da se ploča prvo oblikuje u obliku slova U, čelična ploča se progresivno pritišće po svojoj širini kako bi se stvorio oblik slova J, nakon čega slijedi oblik slova C i na kraju O oblik.
Ovaj progresivni proces oblikovanja postupno pretvara ravnu ploču u potrebnu cilindričnu geometriju. Nakon O-oblikovanja, uzdužni šav se priprema za zavarivanje. Zatim se izvodi unutarnje i vanjsko zavarivanje pod praškom, nakon čega slijedi mehaničko širenje i pregled.
JCOE se široko koristi za LSAW čelične cijevi velikog-promjera zbog svoje fleksibilnosti u proizvodnji različitih promjera i specifikacija. To ga čini prikladnim za projektne narudžbe koje uključuju različite vanjske promjere, debljine stijenki, vrste čelika i proizvodne količine.
Zašto je JCOE fleksibilnost važna za projektne narudžbe?
Veliki inženjerski projekti ne zahtijevaju uvijek jednu standardnu veličinu cijevi. Projekti cjevovoda, prijenosa vode, pilota, strukturnih i morskih projekata mogu uključivati različite promjere, debljine stijenki, duljine, stupnjeve materijala i zahtjeve inspekcije.
Progresivna priroda JCOE oblikovanja omogućuje proizvođačima prilagodbu parametara oblikovanja za različite specifikacije. U Huayang Steel Pipe, JCOE proizvodnja podržava proizvodnju LSAW čeličnih cijevi velikog-promjera, s trenutnim LSAW kapacitetom koji pokriva približnoΦ406,4–Φ2800 mm, debljine stijenke od7–50 mm, i duljine od približno6–12.5 m, ovisno o proizvodnoj liniji i zahtjevima projekta.
| Značajka | Formiranje UOE | Formiranje JCOE |
|---|---|---|
| Slijed formiranja | Savijanje rubova → U oblikovanje → O oblikovanje | J tvoreći → C tvoreći → O tvoreći |
| Princip oblikovanja | Više{0}}fazno namjensko oblikovanje | Progresivno prešanje ploča |
| Fleksibilnost proizvodnje | Pogodan za relativno standardiziranu proizvodnju | Visoka fleksibilnost za različite specifikacije |
| Proizvodnja velikog-promjera | Prikladno | Prikladno |
| Prilagodba specifikacije | Relativno strukturiran | Fleksibilniji |
| Tipična upotreba | Standardizirane narudžbe-većih količina | Veliki-promjer i prilagođene projektne narudžbe |
| Naknadni procesi | Zavarivanje, širenje, inspekcija | Zavarivanje, širenje, inspekcija |
Izbor između UOE i JCOE ne bi trebao biti određen samo metodom oblikovanja. Klasu čelika, promjer cijevi, debljinu stijenke, količinu proizvodnje, primjenjivi standard, zahtjeve inspekcije, raspored isporuke i opremu proizvođača treba uzeti u obzir zajedno.


Kako se poboljšavaju zavarivanje i mehaničko širenjeLSAW čelična cijevKvaliteta?
Nakon oblikovanja, uzdužni rubovi cijevi se spajaju i pripremaju za zavarivanje. Zavarivanje je jedna od najkritičnijih faza uProces proizvodnje LSAW čeličnih cijevijer uzdužni šav mora osigurati pouzdanu konstrukcijsku i tlačnu izvedbu.
U tvrtki Huayang Steel Pipe, uzdužni šavovi su zavareni pomoću elektrolučnog zavarivanja. Postupak zavarivanja izvodi se s unutarnje i vanjske strane cijevi. Zavarivanje pod praškom koristi granulirani prašak za pokrivanje područja zavarivanja, pomažući u zaštiti rastaljene kupke od atmosferske kontaminacije i osiguravajući stabilne uvjete zavarivanja.
Zašto je važno dvostrano zavarivanje pod praškom?
Dvo-strano zavarivanje omogućuje zavarivanje uzdužnog šava s obje strane cijevi. Ispravna kontrola struje zavarivanja, napona, brzine kretanja, unosa topline i drugih parametara pomaže u održavanju dosljedne kvalitete zavara.
Prije zavarivanja važno je i poravnanje rubova i priprema spojeva. Loše poravnanje može utjecati na formiranje i prodiranje zavara, dok nedosljedni parametri zavarivanja mogu povećati mogućnost nesavršenosti.
Nakon zavarivanja, šav se pregledava korištenjem odgovarajućih ne-destruktivnih metoda ispitivanja u skladu s primjenjivim standardom proizvoda i zahtjevima projekta. Ovo pruža dodatni način provjere integriteta zavara osim vizualnog pregleda.
Kako mehanička ekspanzija poboljšava točnost dimenzija?
Oblikovanje i zavarivanje mogu unijeti dimenzionalna odstupanja i zaostala naprezanja u cijevi. Mehanička ekspanzija se stoga koristi za poboljšanje konačne geometrije gotove LSAW čelične cijevi.
Tijekom mehaničkog širenja, unutarnja ekspandirajuća glava primjenjuje kontroliranu silu na stijenku cijevi. Ovaj proces pomaže u poboljšanju vanjskog promjera, zaobljenosti i konzistentnosti dimenzija uz smanjenje određenih zaostalih naprezanja koja nastaju tijekom oblikovanja i zavarivanja.
Točnost dimenzija posebno je važna za-projekte cjevovoda velikog promjera. Cijevi moraju biti ispravno poravnate tijekom instalacije i zavarivanja na terenu. Pretjerana odstupanja u promjeru ili okruglosti mogu otežati poravnanje cijevi i utjecati na učinkovitost konstrukcije.
Mehanička ekspanzija stoga osigurava važnu vezu između faza oblikovanja i završne inspekcije. Pomaže transformirati zavarenu cijev u proizvod s više kontroliranim konačnim dimenzijama.
Kako ispitivanje kvalitete provjerava gotovu LSAW čeličnu cijev?
Kvaliteta izrade ne može se potvrditi samo izgledom. Uvjeti unutarnjeg zavarivanja, svojstva materijala, tlačna nepropusnost i točnost dimenzija zahtijevaju posebne postupke pregleda i ispitivanja.
PotpunaProces proizvodnje LSAW čeličnih cijevistoga kombinira provjeru materijala, kontrolu procesa, ne{0}}destruktivno ispitivanje, hidrostatičko ispitivanje, mehaničko ispitivanje gdje je potrebno i konačnu dimenzionalnu inspekciju.
Koja se ne{0}}testiranja bez razaranja koriste za LSAW cijevi?
Ne-destruktivno ispitivanje, ili NDT, omogućuje inspektorima da ispitaju cijev bez oštećenja gotovog proizvoda. Ultrazvučno ispitivanje može se koristiti za pregled uzdužnog zavara i identificiranje diskontinuiteta unutar područja zavara.
Druge NDT metode također se mogu primijeniti u skladu s važećim standardom i specifikacijom projekta. Potreban opseg inspekcije ovisi o vrsti čelika, namjeravanoj primjeni, standardu proizvoda i ugovornim zahtjevima.
NDT je posebno važan za cjevovode za prijenos nafte i plina i druge kritične primjene jer se neke nesavršenosti ne mogu identificirati običnim vizualnim pregledom.

Zašto je hidrostatičko ispitivanje važno?
Hidrostatičko ispitivanje obično je potrebno za čelične cijevi-za rad pod pritiskom. Tijekom ispitivanja, cijev se puni vodom i podvrgava navedenom ispitnom tlaku za potrebno vrijeme zadržavanja.
Svrha je provjeriti tlačnu nepropusnost gotove cijevi u kontroliranim uvjetima ispitivanja. Tijekom ispitivanja cijev se provjerava zbog propuštanja ili drugog neprihvatljivog ponašanja.
Može također biti potrebno mehaničko ispitivanje i ispitivanje materijala ovisno o standardu proizvoda. Takvo ispitivanje može uključivati vlačna svojstva, udarnu žilavost, savijanje, spljoštenost, kemijski sastav i druge specificirane zahtjeve.
Kako se završava završna inspekcija prije otpreme?
Nakon izrade i ispitivanja, gotove cijevi prolaze završni pregled. Inspektori provjeravaju vanjski promjer, debljinu stjenke, duljinu, ravnost, okruglost, dimenzije kosine, stanje površine, izgled zavara, označavanje i druge zahtjeve navedene u narudžbenici.
Kvalitetna dokumentacija također je važan dio isporuke projekta. Ovisno o narudžbi, dokumentacija može uključivati potvrde o materijalu, zapise o inspekciji, rezultate ispitivanja, izvješća o dimenzijama i druge dokumente o kvaliteti koje zahtijeva kupac ili treća-agencija za inspekciju.
U tvrtki Huayang Steel Pipe, cilj je održati kontrolu kvalitete od odabira čeličnih ploča do konačne isporuke. Kombinacija kontroliranog oblikovanja, dvo-stranog zavarivanja pod praškom, mehaničkog širenja, NDT-a, hidrostatskog ispitivanja, inspekcije dimenzija i dokumentacije pruža više kontrolnih točaka tijekom proizvodnog procesa.
Za naftovode i plinovode, sustave za prijenos vode, pilote, građevinski inženjering i druge velike -projekte, odabir iskusnog proizvođača LSAW čeličnih cijevi stoga nije samo odabir potrebnog promjera i klase čelika. To također znači procjenu načina na koji proizvođač kontrolira svaku fazu proizvodnje i provjerava gotov proizvod.
Huayang Steel Pipe nudi LSAW čelične cijevi velikog-promjera u različitim specifikacijama, stupnjevima, duljinama i standardima prema zahtjevima projekta. S proizvodnim kapacitetom koji pokriva približno Φ406,4–Φ2800 mm, Huayang se fokusira na kontrolu procesa i inspekciju tijekom cijele proizvodnje kako bi pružio rješenja za čelične cijevi prikladna za zahtjevne inženjerske primjene.
Pročitajte više:
MTC mrežni vodič za provjeru čeličnih cijevi Huayang