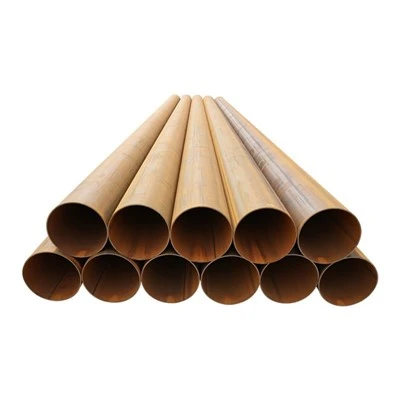
Visokofrekventno zavarene (HFW) čelične cijevi naširoko se koriste u konstrukcijskim, mehaničkim i transportnim aplikacijama, ne samo zbog svojih povoljnih mehaničkih svojstava, već i zbog visoke razine dosljednosti proizvodnje koja se može postići kroz moderne HFW proizvodne linije. Kako inženjerski projekti sve više naglašavaju preciznost dimenzija, ponovljivost i-standardizaciju velikih razmjera, inherentna stabilnost procesa proizvodnje HFW cijevi postala je ključna tehnička prednost koja zaslužuje detaljnije ispitivanje.
Pregled HFW proizvodnog procesa
HFW čelične cijevi proizvode se oblikovanjem vruće-ili hladno{1}}valjane čelične trake u cjevasti oblik kroz niz valjaka za oblikovanje, nakon čega slijedi visoko{2}}elektrootporno zavarivanje visoke frekvencije duž uzdužnog šava. Rubovi trake brzo se zagrijavaju do plastičnog stanja visoko-frekventnom strujom, a zatim se spajaju zajedno pod pritiskom kako bi se formirao čvrst-zavareni spoj. Za razliku od zavarivanja taljenjem, ne koristi se dodatni metal, a zona zavara se stvara metalurškim spajanjem pod kontroliranim toplinskim i mehaničkim uvjetima.
Kontinuirana priroda HFW procesa omogućuje proizvodnju čeličnih cijevi pri velikim brzinama s minimalnim prekidima. Ovaj kontinuirani protok kritičan je čimbenik u postizanju stabilne dimenzionalne kontrole, budući da svaka faza oblikovanja, zavarivanja i dimenzioniranja djeluje unutar strogo reguliranog prozora parametara. Kao rezultat toga, varijacije u promjeru cijevi, debljini stjenke i ravnosti mogu se učinkovito minimizirati.
Kontrola dimenzija u fazama oblikovanja i dimenzioniranja
Jedna od najvažnijih tehničkih prednosti HFW čeličnih cijevi leži u preciznosti njihovih faza oblikovanja i dimenzioniranja. Moderni HFW mlinovi opremljeni su sustavima za oblikovanje s više-stanova koji postupno savijaju čeličnu traku u okrugli oblik. Ovaj pristup progresivnog oblikovanja smanjuje lokaliziranu koncentraciju naprezanja i pomaže u održavanju jednolike debljine stijenke po obodu cijevi.
Nakon zavarivanja, cijev prolazi kroz valjke za dimenzioniranje koji kalibriraju vanjski promjer kako bi zadovoljio stroge tolerancije dimenzija. Ovi sustavi za dimenzioniranje često su podržani mrežnim uređajima za mjerenje, kao što su laserski mjerači promjera, koji daju povratne-vremenske povratne informacije kontrolnom sustavu. Prilagodbe se mogu izvršiti trenutno kako bi se kompenzirale varijacije materijala ili promjene temperature, osiguravajući da konačni proizvod ostane unutar specifikacije.
Rezultat je čelična cijev izvrsne okruglosti, dosljednog promjera i predvidljivog ponašanja dimenzija tijekom instalacije. Za projekte koji uključuju velike količine cijevi, kao što su sustavi skela, konstrukcijski okviri ili gradski cjevovodi, ova konzistentnost značajno smanjuje -prilagodbu na gradilištu i vrijeme postavljanja.
Stabilnost zavarenog šava i njezin utjecaj na geometriju
Stabilnost uzdužnog zavarenog šava igra odlučujuću ulogu u ukupnoj točnosti dimenzija HFW čeličnih cijevi. Visoko{1}}frekventno zavarivanje koncentrira toplinu točno na rubove trake, ograničavajući širinu toplinsko-zone i smanjujući izobličenje tijekom hlađenja. Budući da se zavar formira pod pritiskom, a ne skrućivanjem rastaljenog metala, učinci skupljanja su minimalni u usporedbi s tradicionalnim metodama zavarivanja topljenjem.
Post{0}}postupci zavarivanja kao što su online obrezivanje šavova, uklanjanje zavara i kontrolirano hlađenje dodatno poboljšavaju geometrijsku stabilnost. U mnogim modernim tvornicama, sustavi za nadzor zavarenih šava prate parametre kao što su temperatura zavarivanja, tlak i poravnanje, osiguravajući da svaki dio cijevi ima ujednačene karakteristike zavara duž cijele svoje duljine.
Ova stabilnost zavarenog šava izravno pridonosi poboljšanoj ravnosti i smanjenoj ovalnosti, što su ključni čimbenici u primjenama gdje se cijevi moraju precizno poravnati s spojnicama, prirubnicama ili mehaničkim sklopovima.
Tipične tolerancije dimenzija HFW čeličnih cijevi
Dimenzionalna točnost koja se može postići s HFW čeličnim cijevima može se sažeti prema tipičnim industrijskim rasponima tolerancije, kao što je prikazano u tablici u nastavku.


| Parametar | Tipični raspon tolerancije |
|---|---|
| Vanjski promjer | ±0,5% ili više, ovisno o standardu |
| Debljina stijenke | ±8% do ±10% |
| Ovalnost | Manje od ili jednako 50% tolerancije OD |
| Ravnost | Manje ili jednako 1/1000 duljine cijevi |
| Tolerancija duljine | −0 mm / +20 mm |
Ove razine tolerancije čine HFW čelične cijevi posebno prikladnima za automatiziranu konstrukciju, modularnu proizvodnju i montažne konstrukcijske sustave, gdje je predvidljivost dimenzija ključna za učinkovito sastavljanje.
Automatizacija procesa i ponovljivost kvalitete
Još jedna značajka koja definira proizvodnju HFW cijevi je visok stupanj automatizacije integriran u moderne proizvodne linije. Ključni parametri kao što su tlak oblikovanja, snaga zavarivanja, brzina linije i brzina hlađenja kontroliraju se kroz centralizirane sustave, smanjujući oslanjanje na ručnu intervenciju. Ova automatizacija ne samo da poboljšava produktivnost, već također osigurava da kvaliteta ostaje dosljedna tijekom dugih proizvodnih serija.
Iz perspektive inženjeringa kvalitete, ponovljivost je često vrednija od postizanja ekstremnih mehaničkih performansi. HFW čelične cijevi briljiraju u ovom području, budući da njihov proizvodni proces proizvodi cijevi s vrlo ujednačenim svojstvima seriju za serijom. Za distributere, proizvođače i krajnje korisnike, ova predvidljivost pojednostavljuje upravljanje zalihama, smanjuje opterećenje inspekcije i smanjuje rizik od neočekivanih dimenzijskih odstupanja tijekom uporabe.
Inženjerske implikacije za daljnju obradu
Konzistentnost dimenzija HFW čeličnih cijevi nudi jasne prednosti u daljnjoj obradi kao što su rezanje, savijanje, narezivanje navoja i premazivanje. Cijevi stabilne geometrije ravnomjernije reagiraju na mehaničke operacije, smanjujući trošenje alata i minimalizirajući stope otpada. U automatiziranim proizvodnim linijama, dosljedne dimenzije cijevi omogućuju veće brzine obrade i pouzdaniji rad opreme.
Dodatno, ujednačenost površine postignuta kontroliranim oblikovanjem i zavarivanjem poboljšava prianjanje premaza kao što su galvanizacija, bojanje ili epoksidni sustavi. Ovo dodatno poboljšava ukupnu kvalitetu i performanse usluge gotovog proizvoda, posebno u primjenama koje zahtijevaju zaštitu od korozije ili estetsku postojanost.
Zaključak
S inženjerskog i proizvodnog stajališta, vrijednost HFW čeličnih cijevi daleko nadilazi njihovu osnovnu snagu i isplativost. Njihova prava prednost leži u stabilnosti proizvodnog procesa i visokoj razini točnosti dimenzija koja se može dosljedno postići. Kontroliranim oblikovanjem, preciznim visoko-frekventnim zavarivanjem i naprednom automatizacijom, HFW čelične cijevi daju predvidljivu geometriju, izvrsnu ponovljivost i pouzdane performanse u širokom rasponu primjena.
Kako građevinski i industrijski projekti nastavljaju davati prioritet standardizaciji, učinkovitosti i kontroli kvalitete, očekuje se da će uloga HFW čeličnih cijevi kao dimenzionalno stabilnog i proces{0}}optimiziranog proizvoda postati još značajnija na globalnim tržištima čeličnih cijevi.