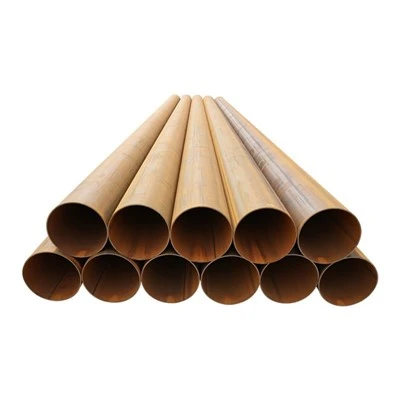
Električno otporno zavarene čelične cijevi proizvode se oblikovanjem vruće valjanih čeličnih kolutova u cilindrične oblike i spajanjem rubova trake visokofrekventnim otpornim zavarivanjem. Budući da se zavareni šav stvara izravno od rubova čelične trake, kvaliteta površine čeličnog svitka postaje jedan od najkritičnijih čimbenika koji utječu na stabilnost proizvodnog procesa i kvalitetu konačne cijevi. Sve nepravilnosti na površini zavojnice mogu utjecati na dodir rubova, ponašanje električnog zagrijavanja tijekom zavarivanja i dosljednost procesa oblikovanja.
Iz tog razloga, strogi zahtjevi za kvalitetu površine primjenjuju se na čelične kolute koji se koriste u proizvodnji ERW cijevi. Ovi zahtjevi obično se usredotočuju na prisutnost površinskih defekata, stanje oksidnog kamenca, kvalitetu rubova i ravnost čelične trake. Kontrola ovih čimbenika pomaže u osiguravanju stabilnog zavarivanja, dosljedne geometrije cijevi i pouzdanih mehaničkih performansi u gotovom proizvodu.
Uobičajeni površinski defekti čeličnih kotura
Tipični nedostaci uočeni u toplo valjanim čeličnim trakama
| Površinski defekt | Opis | Mogući utjecaj na ERW zavarivanje |
|---|---|---|
| Površinske pukotine | Linearni ili nepravilni prijelomi na površini trake | Može se proširiti u zavareni šav tijekom oblikovanja |
| Ogrebotine i udubljenja | Mehanička oštećenja tijekom rukovanja ili kotrljanja | Uzrokuje neravnomjeran pritisak oblikovanja |
| Izlaganje uključivanju | Nemetalne čestice koje se pojavljuju na površini | Slabi spajanje zavarenih šava |
| Laminacija | Unutarnje razdvajanje vidljivo na površini | Smanjuje strukturni integritet |
Površinski nedostaci u čeličnim kolutima mogu potjecati iz različitih faza proizvodnje čelika, uključujući lijevanje, vruće valjanje i transport. Ako se ovi nedostaci ne otkriju i ne uklone prije početka proizvodnog procesa ERW, mogu izravno utjecati na kvalitetu strukture gotove cijevi.
Površinske pukotine su među najkritičnijim nedostacima. Ove se pukotine mogu razviti tijekom vrućeg valjanja kada čelik doživi veliko toplinsko naprezanje ili pretjeranu deformaciju. Kada čelična traka uđe u odjeljak za oblikovanje proizvodne linije ERW, traka se postupno savija u kružni oblik kroz niz valjaka za oblikovanje. Postojeće pukotine na površini mogu se dalje širiti pod mehaničkom deformacijom, potencijalno dopirući do zone zavara ili stijenke cijevi.
Tijekom rukovanja svitkom, transporta ili skladištenja može doći do mehaničkih oštećenja poput ogrebotina i udubljenja. Iako manje ogrebotine ne moraju odmah ugroziti strukturnu izvedbu cijevi, dublja oštećenja mogu stvoriti lokalizirana područja koncentracije naprezanja. Tijekom oblikovanja i zavarivanja, ta se područja mogu deformirati drugačije od okolnog materijala, što može utjecati na točnost dimenzija.
Do izlaganja inkluziji dolazi kada nemetalne čestice iz procesa proizvodnje čelika postanu vidljive na površini trake. Ove inkluzije mogu ometati metalurški proces spajanja tijekom zavarivanja. Budući da se ERW zavarivanje oslanja na spajanje zagrijanih rubova trake bez dodatnog materijala, prisutnost inkluzija na spoju zavara može oslabiti zavareni šav.
Defekti laminacije potječu od unutarnjeg odvajanja unutar čelične ploče tijekom valjanja. Kada se ti nedostaci pojave na ili blizu površine, mogu smanjiti strukturni integritet stijenke cijevi i utjecati na dugoročnu pouzdanost.
Utjecaj oksidnog kamenca na stabilnost zavarivanja
Karakteristike oksidne naslage u toplo valjanim kolutovima
| Stanje skale | Karakteristike | Utjecaj na proces zavarivanja |
|---|---|---|
| Svjetlo jednolika ljestvica | Tanak sloj oksida ravnomjerno raspoređen | Općenito prihvatljivo za zavarivanje |
| Debeli oksidni kamenac | Teški sloj oksida na površini trake | Smanjuje električnu vodljivost |
| Neujednačena ljestvica | Nepravilna debljina ljuski preko trake | Uzrokuje nestabilno zagrijavanje |
| Rahle čestice kamenca | Fragmenti oksida koji se ljušte | Može kontaminirati sučelje zavara |
Oksidni kamenac prirodni je rezultat izlaganja visokoj temperaturi tijekom procesa vrućeg valjanja. Kada se čelik zagrijava na povišene temperature u prisutnosti kisika, na površini se stvaraju željezni oksidi. U većini slučajeva, tanak i ujednačen sloj oksida ne utječe značajno na proizvodnju ERW cijevi.
Međutim, prevelika debljina oksidne naslage može ometati postupak elektrootpornog zavarivanja. Tijekom ERW zavarivanja struja visoke frekvencije teče duž rubova čelične trake. Električni otpor na rubovima stvara toplinu, podižući temperaturu metala do plastičnog stanja prije nego što se rubovi pritisnu zajedno kako bi se formirao zavar.
Ako je površina trake prekrivena debelim oksidnim naslagama, električna vodljivost čelične površine može se smanjiti. To može dovesti do neravnomjernog zagrijavanja na mjestu zavarivanja, što može utjecati na formiranje zavarenog šava. Nedosljedni uvjeti zagrijavanja mogu uzrokovati nepravilno prodiranje zavara ili nedovoljnu fuziju između rubova trake.
Rahle čestice kamenca također predstavljaju potencijalne probleme. Kada se te čestice odvoje od površine i uđu u zonu zavarivanja, mogu ostati zarobljene između zagrijanih rubova trake. Takva kontaminacija može oslabiti metalurški proces spajanja i smanjiti čvrstoću zavarenog šava.


Važnost kvalitete rubova u ERW zavarivanju
Proces zavarivanja u proizvodnji ERW cijevi odvija se točno na rubovima čelične trake. Zbog toga je kvaliteta rubova trake posebno važna. Čelični koluti obično se režu na uže trake prije ulaska u proizvodnu liniju cijevi, a stanje ruba nakon rezanja mora ispunjavati stroge zahtjeve.
Glatki i ravni rubovi omogućuju pravilno poravnanje tijekom procesa oblikovanja. Kada se čelična traka postupno savija u cilindrični oblik, dva ruba se moraju susresti točno na mjestu zavarivanja. Ako su rubovi neravni ili imaju neravnine, kontakt između njih može postati nedosljedan.
Rubovi su male izbočine nastale tijekom procesa rezanja. Ako ti neravnine ostanu na rubovima trake, mogu ometati proces zavarivanja sprječavajući puni kontakt između dvaju rubova. To može dovesti do nepotpunog spajanja ili nepravilne geometrije zavarenog šava.
Valovitost rubova još je jedan potencijalni problem. Kada rubovi nisu ravni, udaljenost između njih može varirati tijekom faze zavarivanja. Takve varijacije mogu uzrokovati nestabilno zagrijavanje i nedosljedno formiranje zavarenog šava.
Održavanje dobre kvalitete rubova osigurava da se rubovi točno spoje ispod elektroda za zavarivanje i da pritisak koji primjenjuju valjci za stiskanje stvara jednoličan zavareni šav.
Uloga spljoštenosti trake u oblikovanju stabilnosti
Ravnost čelične trake također je važan faktor u proizvodnji ERW cijevi. Prije zavarivanja, traka prolazi kroz više postolja za oblikovanje koja postupno oblikuju materijal u okrugli profil cijevi. Ako traka ima lošu ravnost ili značajnu valovitost, proces oblikovanja može postati nestabilan.
Nejednaka ravnost može uzrokovati lakše savijanje određenih dijelova trake od drugih. To može dovesti do nepravilne deformacije tijekom oblikovanja, što rezultira ovalnošću cijevi ili varijacijom dimenzija. U teškim slučajevima, loša ravnost može uzrokovati neusklađenost rubova trake prije zavarivanja, što izravno utječe na kvalitetu zavarenog šava.
Konzistentna ravnost trake omogućuje valjcima za oblikovanje ravnomjeran pritisak duž cijele širine trake. Ovo osigurava glatku deformaciju i stabilno poravnanje rubova, a oboje je neophodno za proizvodnju visokokvalitetnih ERW cijevi.
Važnost kontrole kvalitete površine uProizvodnja ERW cijevi
U modernoj proizvodnji ERW cijevi, strogi postupci inspekcije i kontrole kvalitete koriste se za procjenu stanja površine čeličnih zavojnica prije nego što uđu u proizvodnu liniju. Ove inspekcije mogu uključivati vizualni pregled, sustave skeniranja površine i mjerenja dimenzija za otkrivanje nedostataka koji bi mogli utjecati na stabilnost proizvodnje.
Kontroliranjem površinskih nedostataka, stanja oksidne naslage, kvalitete rubova i ravnosti trake, proizvođači mogu održavati stabilne uvjete oblikovanja i dosljedne performanse zavarivanja. Visokokvalitetni čelični svici smanjuju rizik od oštećenja zavara, poboljšavaju točnost dimenzija i povećavaju dugoročnu pouzdanost gotovih cijevi.
Kako tehnologija proizvodnje ERW cijevi nastavlja napredovati, važnost kvalitete površine sirovina ostaje temeljna. Pažljiva kontrola uvjeta površine čeličnih zavojnica pomaže osigurati da proces zavarivanja teče glatko i da rezultirajuće cijevi ispunjavaju zahtjevne zahtjeve modernih inženjerskih aplikacija.